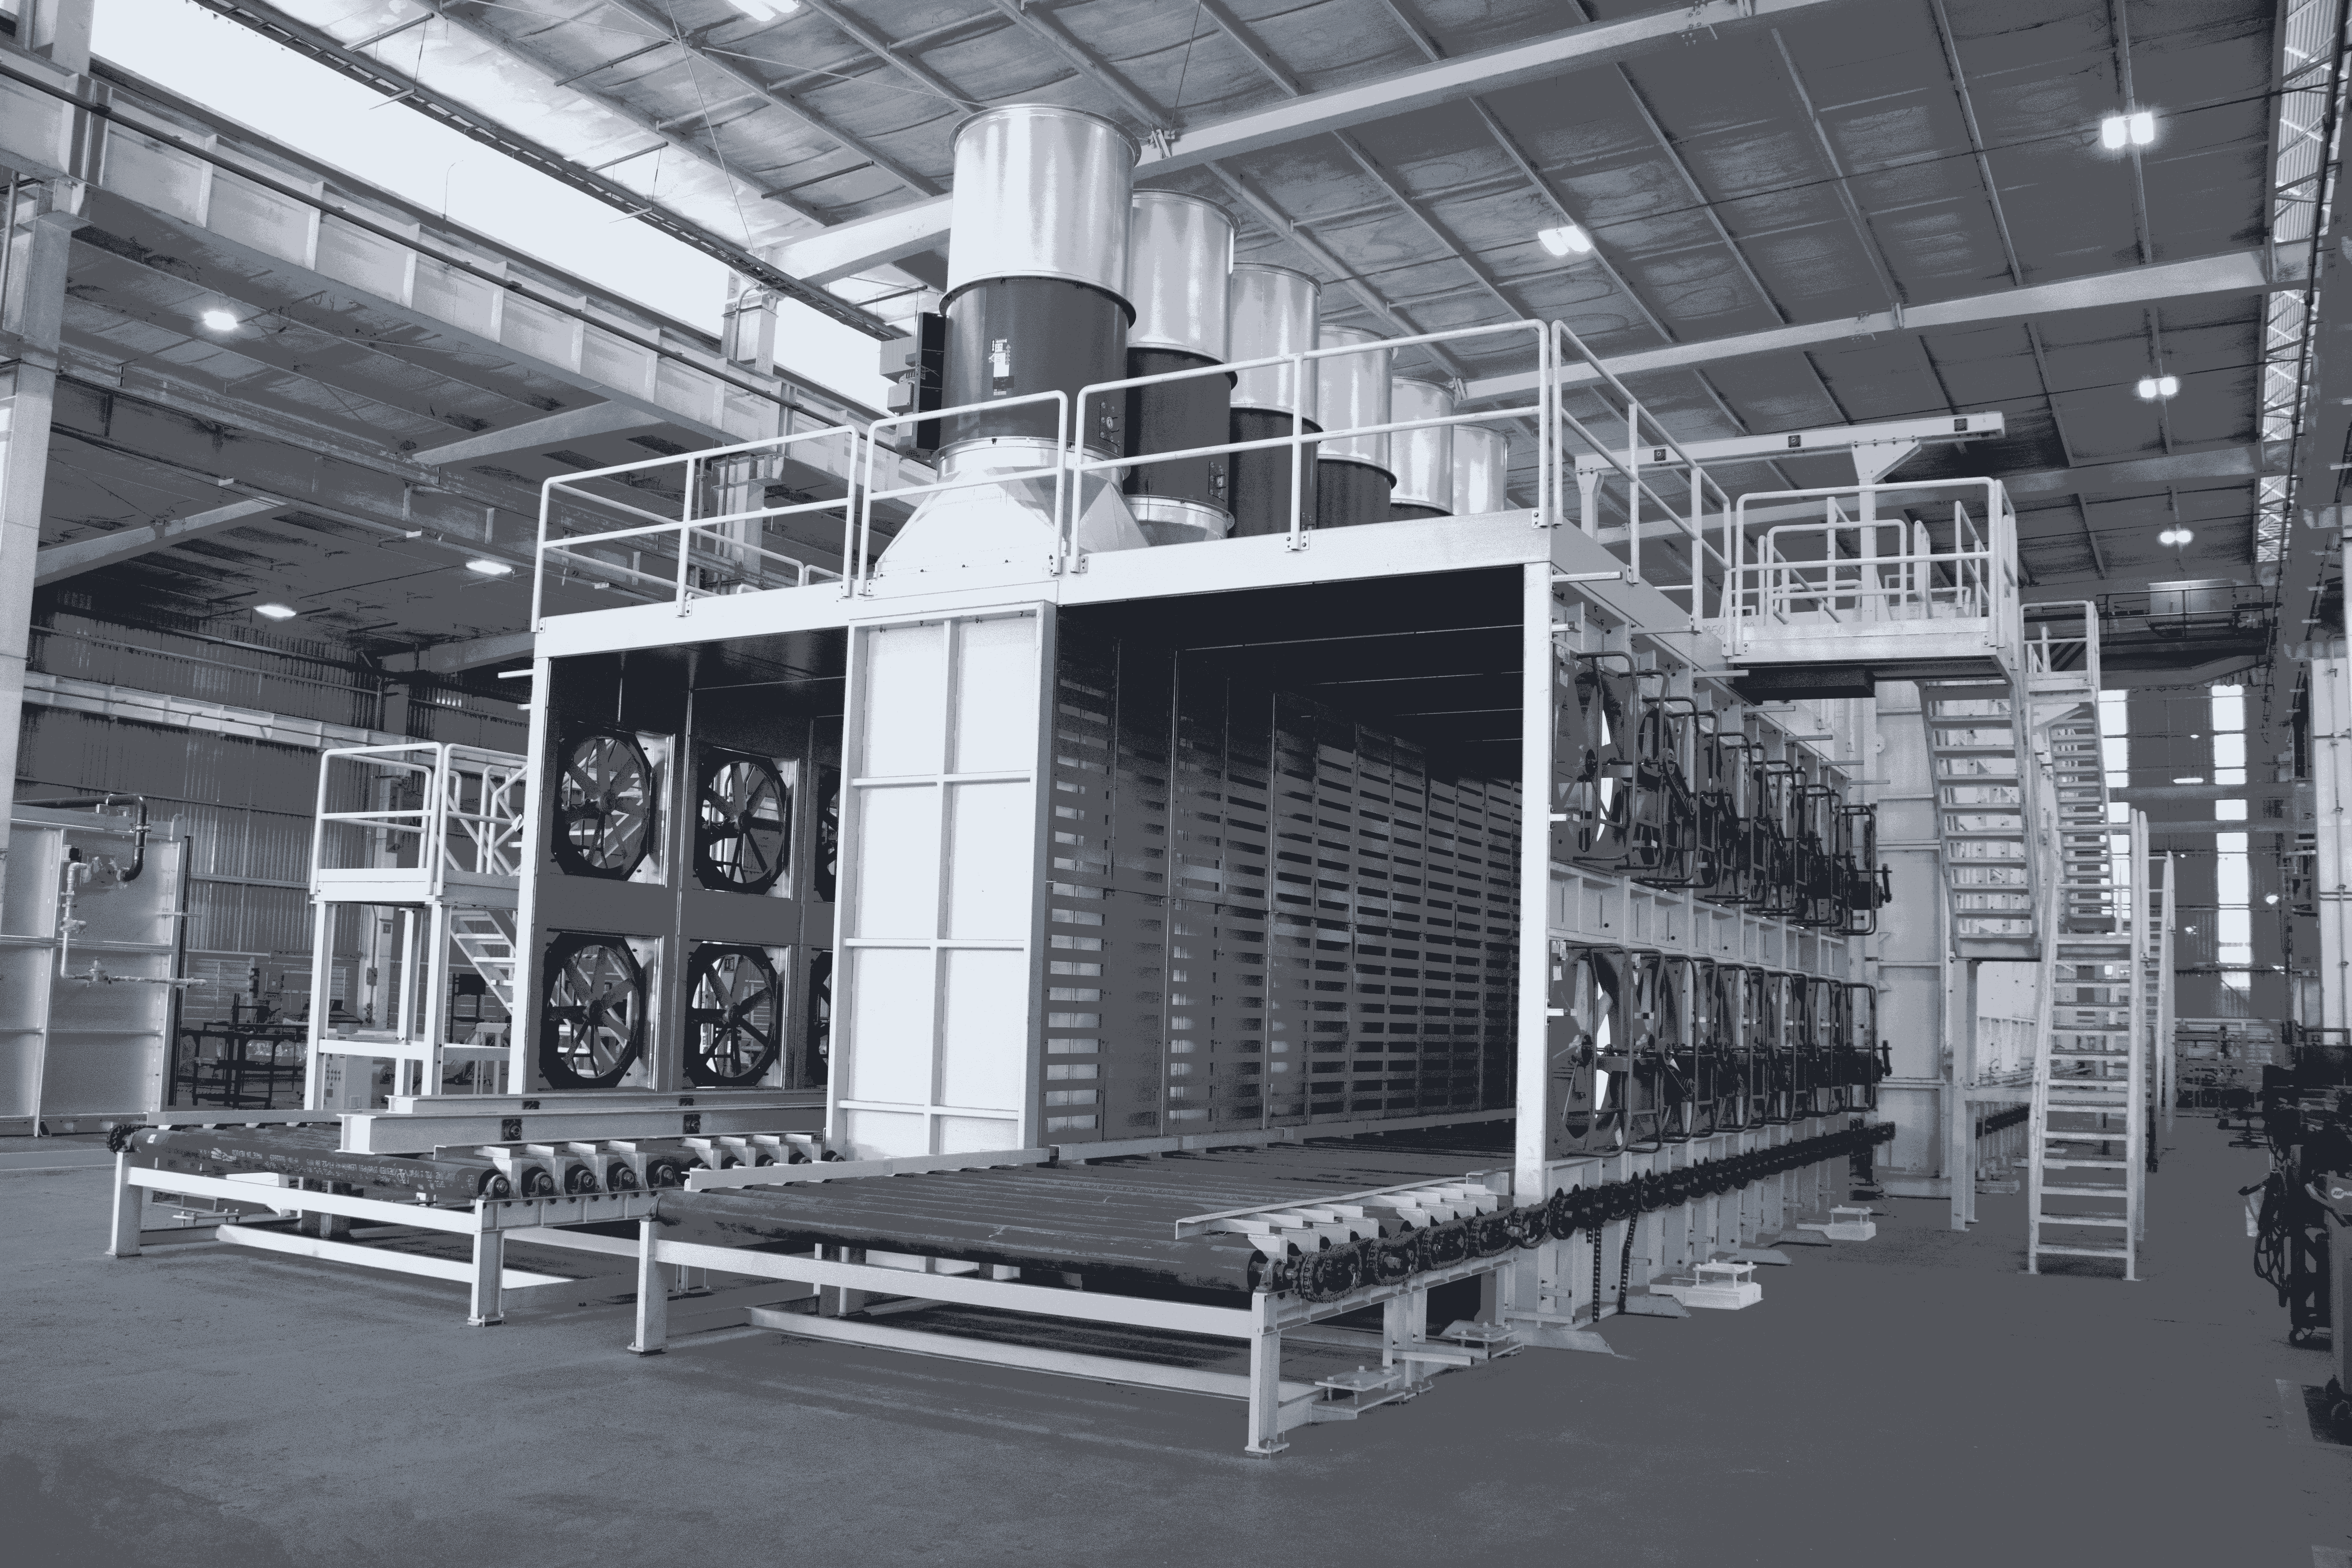
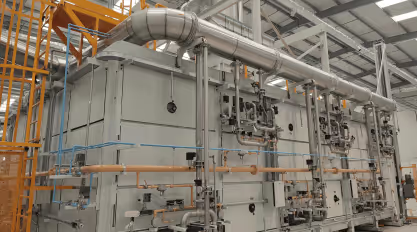
En un proyecto importante y de alto valor – el segundo en esta planta en México – NUTEC Bickley suministrará un horno túnel de 125 m de largo a uno de los principales fabricantes de cerámica avanzada del mundo.
Horno de Rodillos para Envejecimiento de Piezas Automotrices de Fundición de Aluminio: Tratamiento Térmico de Precisión para uno de los Fabricantes Automotrices más Icónicos del Mundo
NUTEC Bickley está diseñando y suministrando un horno de rodillos para envejecimiento, de doble transportador y diseñado a la medida, para uno de los fabricantes automotrices más icónicos y reconocidos del mundo.
.png)
NUTEC Bickley está diseñando y suministrando un horno de rodillos para envejecimiento, de doble transportador y diseñado a la medida, para uno de los fabricantes automotrices más icónicos y reconocidos del mundo. Este es el primer proyecto de este tipo entre NUTEC Bickley y este cliente, y representa exactamente el tipo de proyecto para el que NUTEC Bickley fue creada: un sistema térmico complejo, altamente personalizado, diseñado desde cero para cumplir con los requerimientos específicos de producción de una operación industrial de clase mundial.
Envejecimiento de piezas automotrices de aluminio: un proceso que no permite desviaciones
Las piezas de fundición de aluminio para aplicaciones automotrices —componentes de suspensión, carcasas de motor, soportes estructurales— se someten a un tratamiento térmico de envejecimiento artificial después del tratamiento térmico de solubilización para desarrollar sus propiedades mecánicas finales. Es un proceso preciso de tiempo y temperatura: la aleación de aluminio se mantiene a una temperatura específica durante un tiempo determinado, y el endurecimiento por precipitación que ocurre durante esa ventana define la resistencia, dureza y estabilidad dimensional final de la pieza.
Si la temperatura se desvía más de unos cuantos grados, la metalurgia cambia. Si el tiempo de sostenimiento es demasiado largo o demasiado corto, las propiedades mecánicas pueden quedar fuera de especificación. Para componentes automotrices críticos para la seguridad, ese no es un resultado aceptable. Por eso, el requerimiento de uniformidad de temperatura en este horno es de ±5 °C en toda la cámara de trabajo durante el sostenimiento, verificado conforme al estándar CQI-9.
Ese estándar —CQI-9, la evaluación del sistema de tratamiento térmico de la industria automotriz— es el punto de referencia bajo el cual la industria evalúa sus equipos térmicos. Diseñar un horno que cumpla con este estándar, con la capacidad de producción que requiere este cliente, en una configuración de doble transportador operando de manera continua las 24 horas, es el tipo de reto de ingeniería que NUTEC Bickley asume por diseño.
El proyecto: una primera colaboración construida para durar
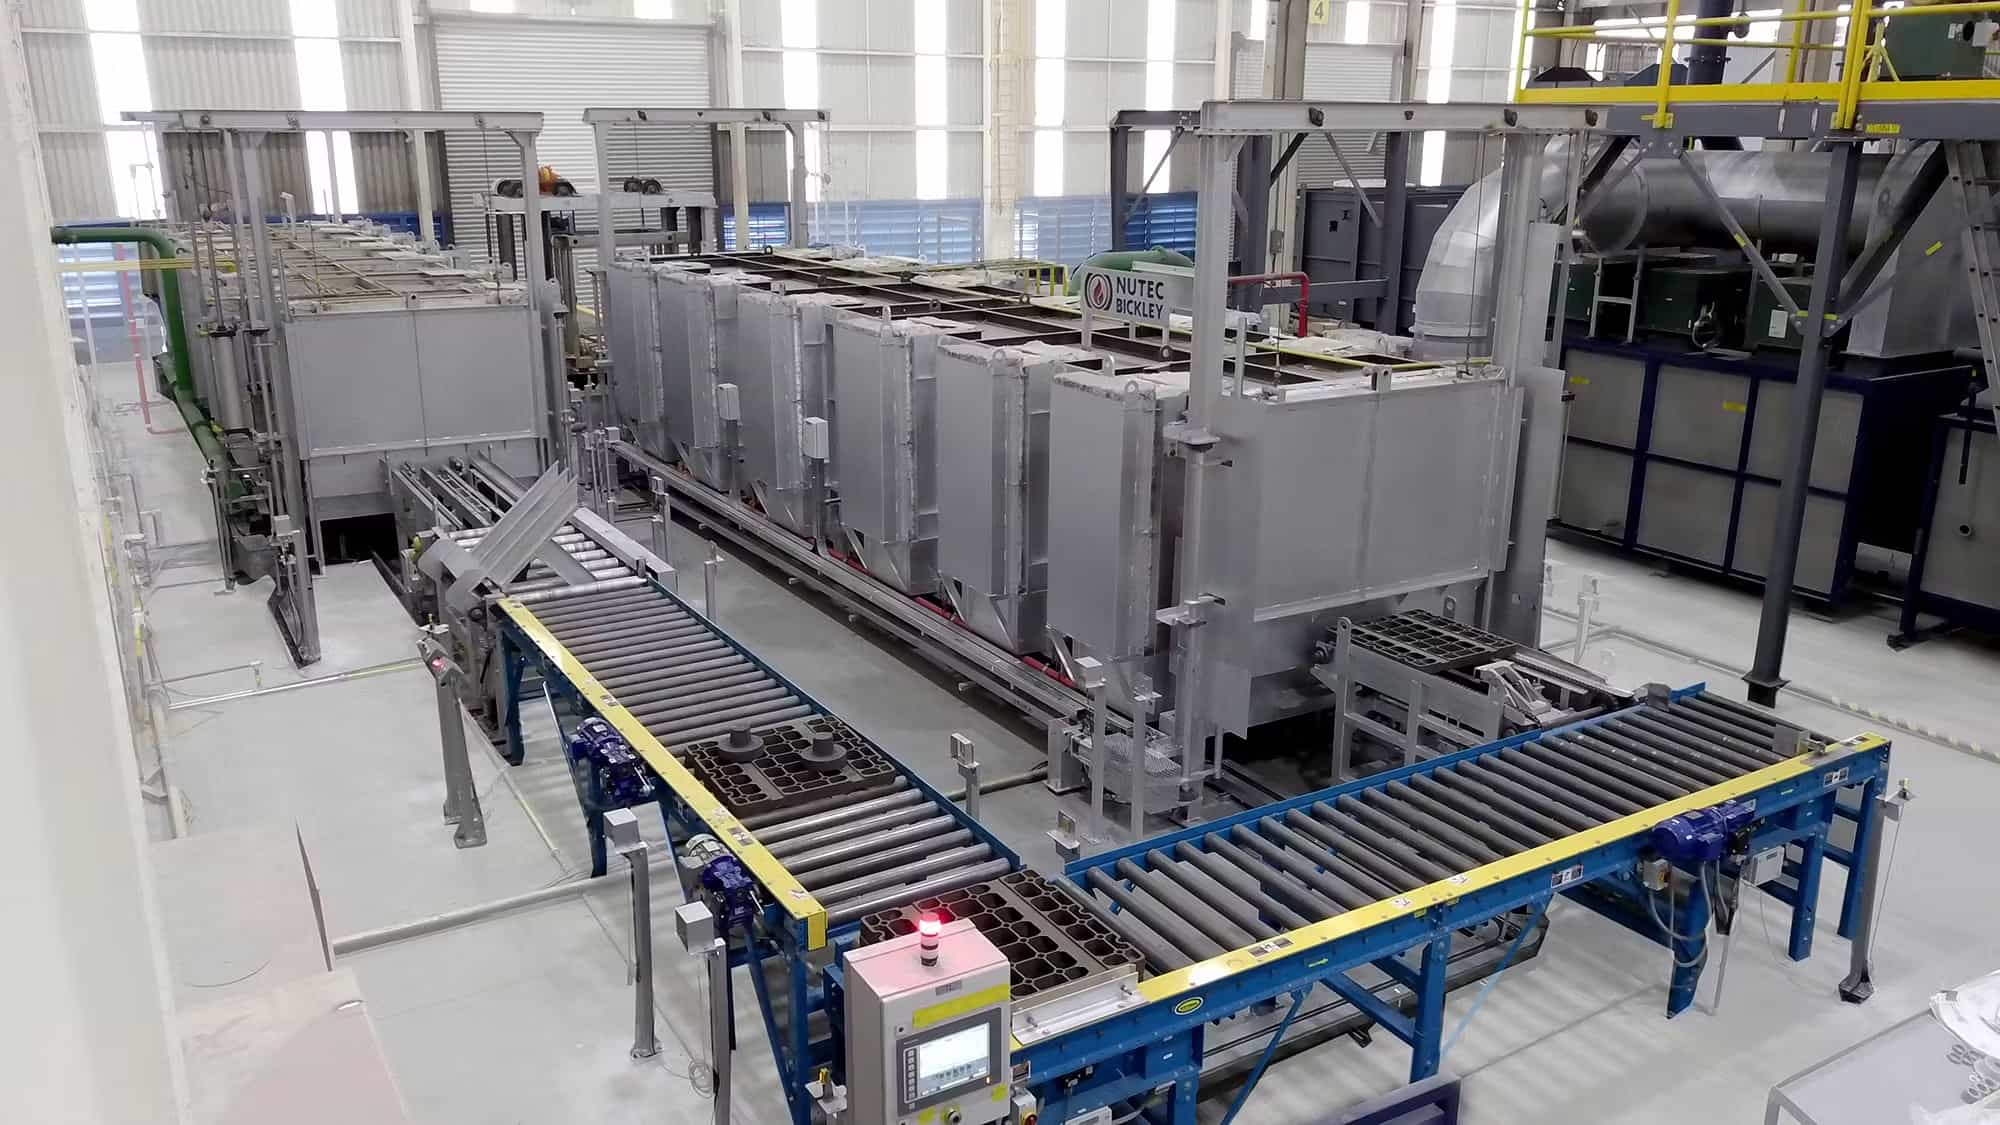
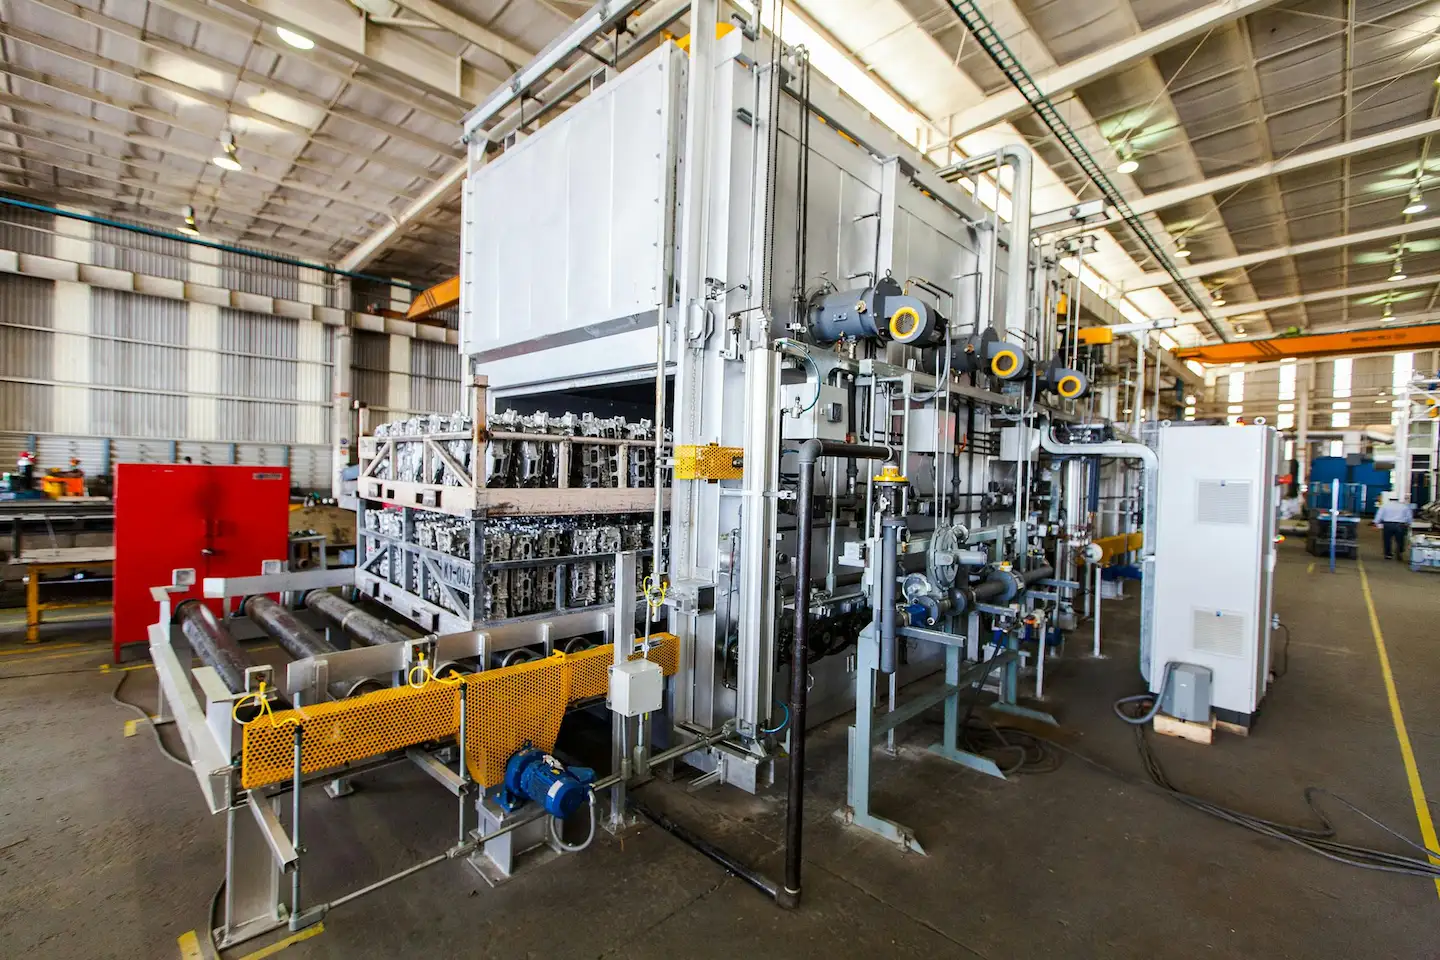
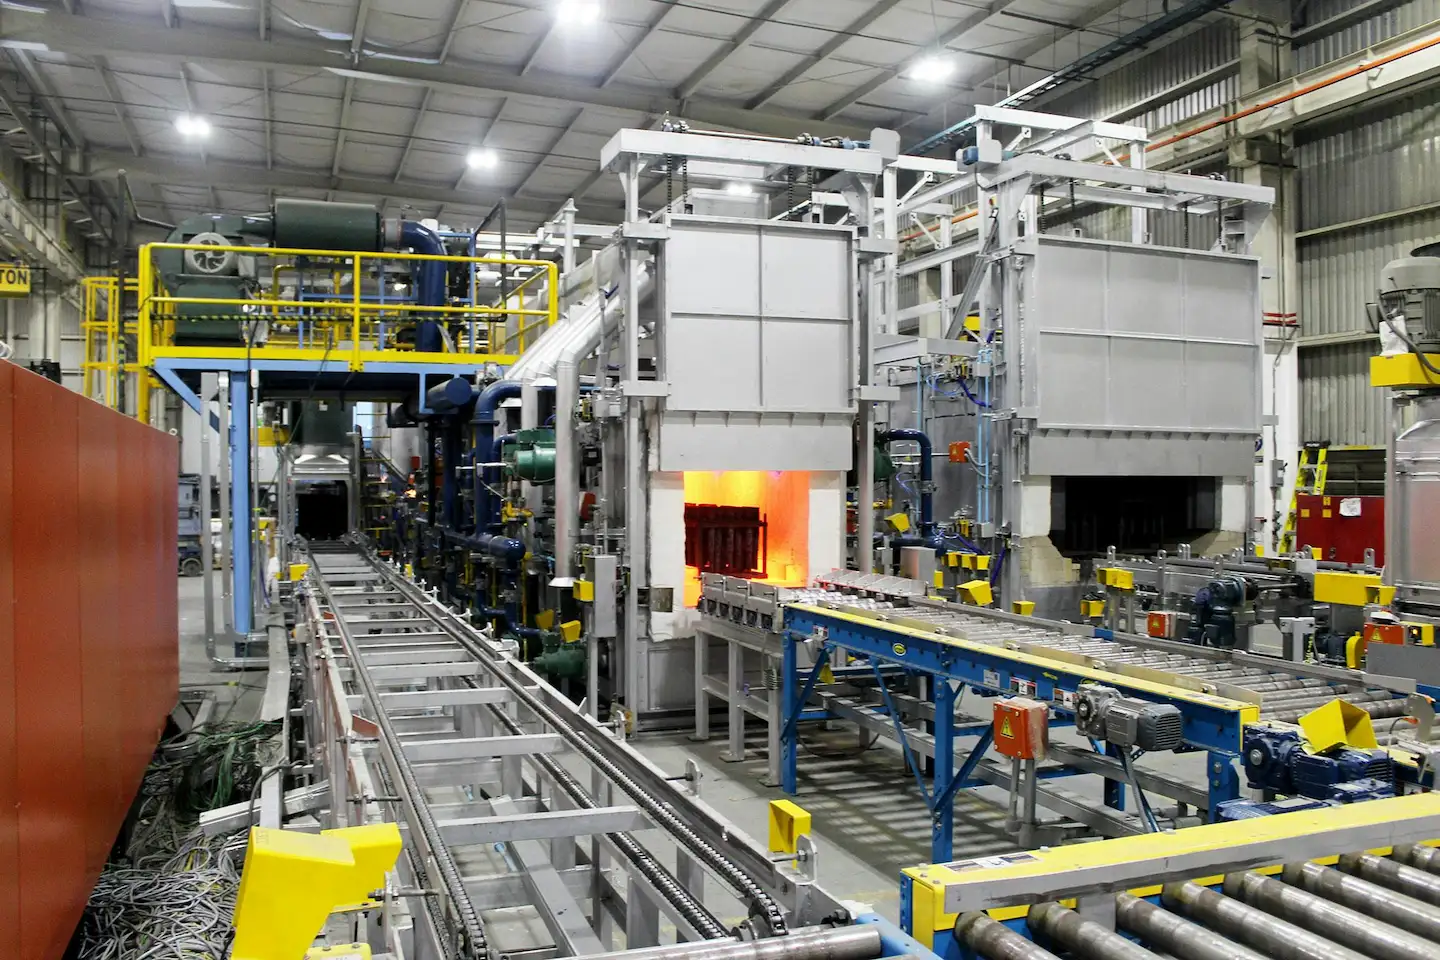
El horno es un sistema de rodillos de doble transportador: dos líneas transportadoras independientes que operan en paralelo dentro de una sola cámara, con una longitud total de línea de 82.33 pies. El sistema procesa piezas automotrices de fundición de aluminio, con dos canastillas entrando al horno cada 7.58 minutos. Cada canastilla transporta piezas de aluminio más una canastilla de acero, para un peso total de carga de casi 2,000 lb por posición de canastilla. En cualquier momento, veinte canastillas se encuentran dentro del horno, diez por transportador, circulando continuamente a través del proceso de tratamiento térmico.
¿Cómo está construido el horno?
Estructura, aislamiento y puertas
La carcasa del horno está fabricada con placa de acero al carbono sobre una estructura de acero estructural, diseñada para soportar los esfuerzos térmicos y mecánicos de una operación industrial continua. El sistema de aislamiento utiliza módulos de fibra mineral de 6 pulgadas con densidad de 8 lb/ft³, retenidos entre láminas interiores y exteriores de acero, con todas las uniones de paneles empacadas para minimizar la transferencia de calor. El resultado es una cámara bien aislada y térmicamente estable, capaz de mantener la temperatura de manera uniforme en ambos transportadores y a lo largo de toda la altura de trabajo de la carga.
Las cuatro puertas verticales de elevación —dos en la entrada del horno y dos en la salida— están construidas con la misma especificación de aislamiento que las paredes y operan mediante sistemas neumáticos de elevación y sellado. Cada puerta se sujeta neumáticamente al marco del horno cuando está cerrada, con un sello perimetral de fibra cerámica para asegurar un cierre positivo. Un seguro manual en posición elevada permite trabajar de forma segura debajo de la puerta cuando es necesario.
Sistema de calentamiento: eléctrico, preciso y construido para operación continua
El horno se calienta eléctricamente mediante elementos calefactores tubulares de baja densidad con cubierta de Incoloy, instalados detrás de deflectores de circulación de aire y sin exposición directa a la carga. Estos elementos están distribuidos en 22 bancos, 11 por lado, posicionados en ambas paredes para lograr una entrada de calor balanceada. Con una capacidad térmica total instalada de 1,350 kW, el sistema de calentamiento está dimensionado para la masa térmica de la carga y la velocidad de producción, con control de potencia SCR para una regulación precisa y estable de temperatura zona por zona.
Once zonas independientes de control de temperatura recorren toda la longitud del horno, cada una con su propio termopar de control y protección dedicada por alta temperatura. Esta densidad de zonas es lo que hace posible alcanzar una uniformidad de ±5 °C con este peso de carga y velocidad de transportador, ya que proporciona al sistema de control la resolución necesaria para compensar la variación térmica que una carga de esta masa introduce al desplazarse a través de la cámara.
Recirculación de aire: la ingeniería detrás de la uniformidad
La uniformidad de temperatura de ±5 °C no ocurre por casualidad; es el resultado de un sistema de recirculación de aire cuidadosamente diseñado. Once ventiladores centrífugos tipo plug fan —accionados por banda, con motores TEFC de alta eficiencia y variadores de frecuencia— recirculan aire caliente horizontalmente a través de la carga en un patrón de flujo cruzado forzado, diseñado para proporcionar una exposición térmica consistente a cada pieza en cada canastilla, sin importar su posición dentro de la cámara.
El diseño de los plug fans se integra directamente al sistema de plenum, manteniendo compacta la huella general del horno mientras maximiza la eficiencia de transferencia de calor por convección que requiere el envejecimiento de aluminio. Los deflectores de acero dirigen el flujo de aire con precisión a través de la zona de carga, y los variadores de frecuencia permiten ajustar la tasa de recirculación a la configuración específica de las canastillas y a la geometría del producto.
Sistema transportador
Dos transportadores de rodillos independientes operan simultáneamente a través del horno, cada uno con su propio accionamiento, VFD, rodamientos, catarinas y transmisión por cadena. Los rodillos están dimensionados para soportar el peso de las canastillas y diseñados para una operación continua de largo plazo a temperatura de operación. En la entrada y salida, cuatro transportadores externos de rodillos —cada uno con capacidad para tres posiciones de canastilla— funcionan como buffer entre el horno y las operaciones de carga y descarga de la planta. Escáneres láser de seguridad en las posiciones de carga y descarga protegen al personal del movimiento del transportador durante estas operaciones.
Túnel de enfriamiento integrado
Inmediatamente después del horno de envejecimiento, un túnel de enfriamiento integrado reduce la temperatura de las piezas de aluminio desde 225 °C hasta una temperatura segura de manejo antes de que salgan del sistema. El túnel acomoda doce posiciones de canastilla —seis por línea transportadora— proporcionando 57 minutos de enfriamiento a la tasa de producción requerida.
Las piezas que salen del sistema han sido envejecidas con precisión y enfriadas de manera controlada, listas para el siguiente paso del proceso de manufactura.
Controles y automatización
Un PLC central administra las once zonas de calentamiento, los accionamientos de los transportadores, las velocidades de los ventiladores, la operación de las puertas y los interlocks de seguridad desde una sola pantalla táctil HMI de 10 pulgadas. Las temperaturas de zona, el estado del equipo y las alarmas del proceso son visibles de forma rápida y clara. Un registrador sin papel registra continuamente las temperaturas de las once zonas para trazabilidad del proceso, un requerimiento indispensable bajo CQI-9. Controladores independientes de alta temperatura en cada zona proporcionan una capa dedicada de seguridad, cortando automáticamente la potencia de calentamiento si alguna zona se acerca a una condición insegura.
Un mensaje del liderazgo de NUTEC Bickley
“Este proyecto es de los que definen a una compañía. Cuando una de las marcas automotrices más reconocidas del mundo selecciona a NUTEC Bickley para diseñar un sistema como este —una línea continua de tratamiento térmico altamente personalizada, construida bajo sus estándares específicos, para un proceso en el que el resultado metalúrgico determina el desempeño de la pieza— significa algo. Significa que nuestra capacidad de ingeniería, nuestro historial de ejecución y nuestro entendimiento de lo que realmente requiere un equipo industrial de precisión han sido evaluados y considerados a la altura del reto. No tomamos eso a la ligera. Fuimos construidos exactamente para este tipo de proyecto, y tenemos la intención de entregar un sistema que este cliente utilizará en su piso de producción durante mucho tiempo.”
— Arturo Arechavaleta, VP Metal, NUTEC Bickley
Cuando el proyecto es la declaración
Hay proyectos que encajan perfectamente dentro de un portafolio, y hay proyectos que definen de lo que una empresa es capaz. Este pertenece a la segunda categoría. Un sistema de rodillos de doble transportador para envejecimiento, construido bajo estándares automotrices, diseñado para un fabricante cuyos requerimientos de calidad están entre los más rigurosos del panorama industrial global; este no es un proyecto que cualquier proveedor de equipos térmicos pueda asumir.
NUTEC Bickley puede hacerlo. Y lo hace. El equipo de ingeniería, la capacidad de manufactura, la profundidad de experiencia en sistemas continuos de tratamiento térmico para la industria metalúrgica: todo converge en un proyecto como este. Para esto fuimos construidos. Y estamos orgullosos de construirlo para uno de los nombres más icónicos de la manufactura estadounidense.
¿Buscas un socio en equipos térmicos para tu próximo proyecto exigente?
Hablemos. → sales@nutec.com
¿Quieres Saber Más?
En NUTEC Bickley, estamos comprometidos a brindarte contenido de valor que te permita tomar las mejores decisiones para tu negocio. Gracias por dedicar tu valioso tiempo en leer esta entrada, esperamos que ésta te haya brindado información que te sea de utilidad en tus operaciones.
Si tienes alguna pregunta o deseas obtener más información sobre nuestros productos, no dudes en contactarnos.
Para comunicarte con nosotros, simplemente completa el formulario y uno de nuestros expertos se pondrá en contacto contigo lo antes posible.
Artículos y Editoriales Relacionados

¿Cuál es la diferencia entre los Hornos de Precalentamiento para Forja y de Tratamiento Térmico?